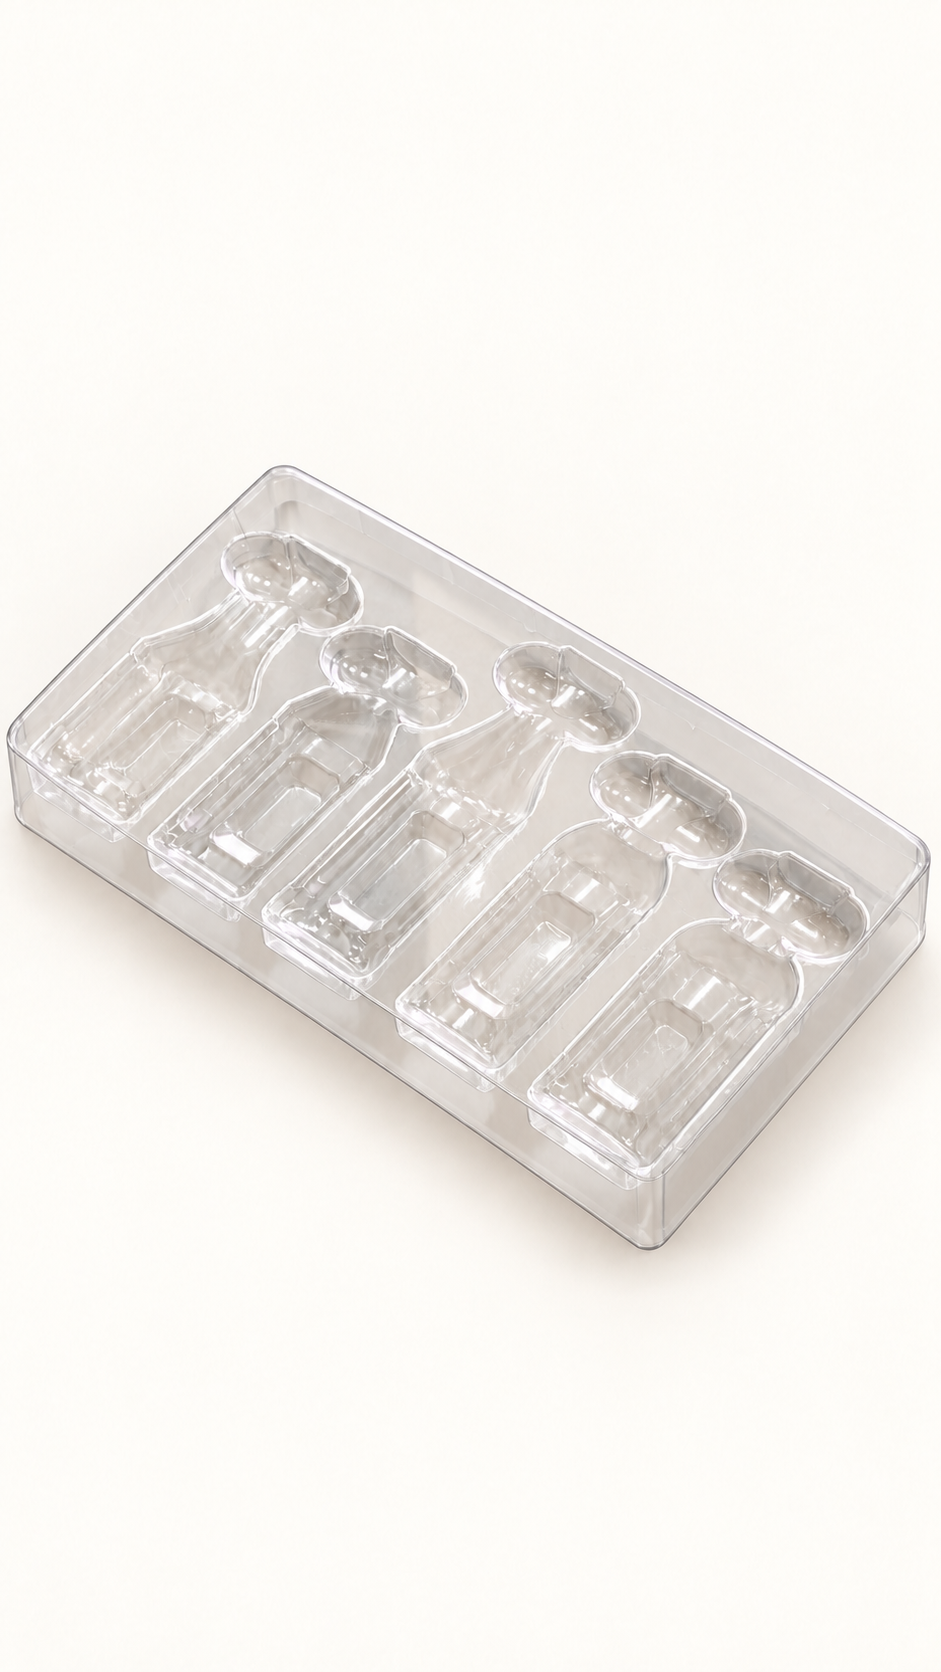
分别检查脱模与分盘
脱模发生在制品与模具之间,分盘发生在两只制品之间,两项需要分别验证。自动上料项目应在报价和验收中列出整叠分盘的检查要求,明确使用哪种设备、怎样叠放以及发生故障时如何记录。
先记录故障是完全拔不动、偶尔带两只、倾斜卡住,还是吸盘抓取后又滑落。后三种情况看起来都是上料失败,却可能对应不同问题。手工能拆开也不足以代表设备能在既定动作与节拍下稳定分盘。
找到托盘真正接触的位置
观察两只托盘叠放时由哪里承重:口沿、支撑凸点、侧壁还是底面。若侧壁互相楔紧,堆叠越重可能越难分开;如果靠设计的支撑点保持间距,要检查它们是否真的接触,还是互相套了进去。
分盘设备厂PiP说明,止叠凸点用于保持片间间隙,同时要防止凸点在堆叠时彼此嵌套。设计时把凸点位置与实际模腔叠放顺序一起评审,再用生产样验证尺寸和间隙。
区分机械卡紧和片间吸附
将一叠样件依次分开,记录出现卡紧的位置及伴随的擦痕、白痕和侧壁变形。若在轻微改变接触姿态后明显容易分开,可以作为调查侧壁接触和进气路径的线索;不要据此立即把全部原因归为“真空吸住”。
在报废样上检查叠放间隙、切边毛刺和翘曲。冲切产生的小翻边可能钩住相邻口沿,产品轮廓偏差也可能使某一腔的托盘更容易卡住。把卡住的两只都留下并读出腔号,单留其中一只常常复现不了问题。
一叠样要覆盖实际排列和运输状态
分盘试验应使用实际模腔混合顺序;如果产线采用交错旋转叠放,按同样方向组成样叠。全部挑选同一腔、同一方向的好样,可能避开真正会互锁的组合。
将自由叠放样与按实际包装方式处理后的样件比较,记录叠放数量、放置时间、包装约束和受压情况。温热时叠放、装箱后受压或运输中相互嵌入,都值得按真实流程复验。不要临时用远超运输条件的重压,把测试变成另一种工况。
| 记录项 | 写清什么 | 为什么需要 |
|---|---|---|
| 样件来源 | 批号、腔号、成型后放置时间 | 复现特定批次或模腔组合 |
| 叠放方式 | 数量、方向、是否交错、包装约束 | 识别互锁与受压因素 |
| 手动分离 | 卡住的位置、擦痕、成对样件编号 | 定位真实接触部位 |
| 设备结果 | 成功、双取、空取、卡料和损伤数量 | 区分上料成功与制品完好 |
采用表面处理前,核对后续加工要求
Eastman 对特定共聚酯的说明提到分盘用涂层与内部添加剂,并区分不同牌号的适用性。是否采用表面处理,要与片材供方说明产品用途、后续印刷、粘接、封合及清洁要求,确定处理面和可接受的影响。
如果止叠结构已经互相套入,先调整几何关系更容易明确因果。随意加脱模剂可能暂时改变摩擦,却让表面状态失去控制。试验应留未处理对照,同时记录分盘、外观和后续加工结果。
设备验收要记录失败次数和失败类型
在实际分盘设备上,记录投入数量、成功取出数量、双取、空取、卡料和需要人工处理的次数。设备参数、取料方向及样件腔号随记录保存,报告写出实际运行时长和每类故障数量。
调整取料动作后,检查是否压伤口沿、留下白痕或把托盘拉变形。如果能够顺利取出却损伤产品,仍未达到验收要求。批准时保留代表性的整叠样与排列说明,后续换材料厚度、表面处理或模具时复核同一套指标。